LG化学 AT553 MABS 透明ABS 永久抗静电级
甲基丙烯酸甲酯/丁二烯/苯乙烯共聚物 | LG Chem Ltd. Lupoy 系列 | 上海开晓实业有限公司
AT553 是韩国 LG 化学(LG Chem)Lupoy 产品线下的甲基丙烯酸甲酯/ABS 共聚物(MABS,业内俗称透明 ABS)。该牌号定位为永久抗静电级,主要面向电子电气产品、防静电外壳。MABS 通过在 ABS 苯乙烯-丙烯腈共聚物骨架中引入甲基丙烯酸甲酯(MMA)组分,将原本不透明的 ABS 转化为高透光率材料,同时保留了 ABS 相提供的高抗冲韧性与优异的成型加工性。与 PMMA 相比,MABS 在冲击强度与厚壁件成型稳定性上有明显优势;与 PC 相比,MABS 成本更低、成型窗口更宽、耐化学性相当而无 PC 的银纹风险。本文从技术参数、成型原理、应用配方到质量问题排查,完整梳理该牌号的选型要点。
一、产品定位与技术参数
| 项目 | 参数 / 说明 |
|---|
| 生产商 | LG化学 LG Chem Ltd.(韩国) |
| 牌号 | AT553 |
| 材料类别 | 甲基丙烯酸甲酯/ABS 共聚物(MABS) |
| 产品定位 | 永久抗静电级 |
| 核心特性 | 透明、永久抗静电 |
| 主要应用 | 电子电气产品、防静电外壳 |
| 熔体流动速率 MFR | 12 g/10min(220°C/10.0kg,ASTM D1238) |
| 密度 | 1.11 g/cm³(ASTM D792) |
| 透光率 | 88-92%(ASTM D1003) |
| 雾度 | 1.0-2.5%(ASTM D1003) |
| 成型工艺 | 注塑成型为主,部分牌号可挤出 |
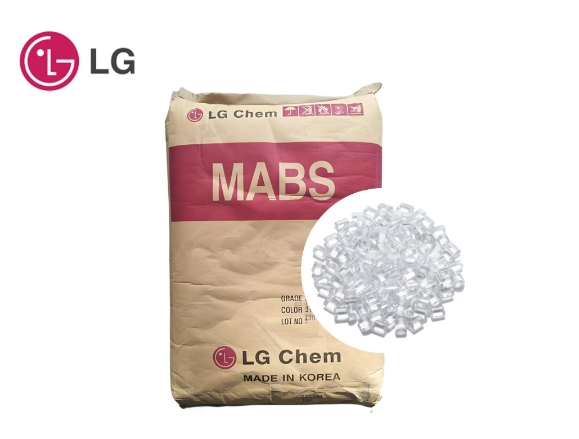
| 供应形式 | 25kg/袋 原厂包装,MADE IN KOREA |
二、MABS 的技术原理与牌号定位
MABS 是典型的多相体系。其骨架为苯乙烯-丙烯腈(SAN)共聚物相,连续相提供刚性、耐化学性与表面光泽;丁二烯橡胶相以微粒形式分散其中,承担增韧任务;而引入的甲基丙烯酸甲酯(MMA)组分则构成了透明性的来源 —— MMA 侧基的极性与共轭结构有效破坏了 SAN 相的结晶能力,将原本因结晶而散射光线的 ABS 变为均相透明体系。
MMA 含量是决定 MABS 性能谱系的核心变量:MMA 含量升高,透明度、耐刮擦性与表面硬度同步提升,但冲击强度与流动性相应下降,且与水的相容性变差导致干燥要求提高。LG 化学通过调整 MMA 比例、橡胶相粒径与分布、以及是否引入耐候或阻燃体系,衍生出覆盖通用注塑、高抗冲、高刚性、食品级、阻燃级、耐候级与高光泽级的完整型号矩阵。
LG MABS 系列产品定位对比
| 型号系列 | 核心定位 | 典型应用 |
|---|
| TR-558A 系列 | 通用高透明、高流动、高光泽 | 家电视窗、消费电子外壳、化妆品包装 |
| TR-557 系列 | 高抗冲、低温韧性优(-30℃不脆) | 汽车内饰灯罩、电动工具外壳、玩具 |
| TR-551 | 高刚性、高硬度、高模量 | 家电透明面板、仪器观察窗 |
| TR-552 / TR-556 | 耐化学性突出,注塑挤出两用 | 电子透明件、透明板材、厚壁制品 |
| TR-552F / TR-530F | 柔韧、抗应力白化 | 美甲制品、家具封边条 |
| TR-580 系列 / FG 后缀 | 耐化学、高冲击、食品接触合规 | 医疗保健、食品容器 |
| TR-300 系列 | 透明无卤阻燃(HB / V-0) | 电子电气透明外壳、需过安规的透明件 |
| TR-600UV / TR-610 | 抗紫外耐候,减缓户外黄变 | 汽车外饰透明件、户外装饰件 |
| XG-568 / XG-569C / XG-570 | 高光泽、耐刮擦、高硬度 | 电视边框、影音设备外壳、遥控器 |
| XG-571 / XG-571-G | 半透明、高光泽、高流动 | 空调、净水器、空气净化器外壳 |
| AT-553 | 透明、永久抗静电 | 电子电气产品、防静电外壳 |
型号后缀含义
| 后缀 | 含义 | 适用 |
|---|
| NP | 纯净本色,底色干净无荧光 | 客户自主配色、色母改性专用 |
| INP | 特殊配方,耐候与耐化学性强化 | 户外件、汽车外饰、长期暴露环境 |
| I / AI | 高流动、低内应力改良版 | 薄壁件(0.4-1mm)、多腔高速注塑 |
| S | 超高增韧,熔体强度高 | 厚壁大件、大型透明防护壳体 |
| SP | 喷涂级,适合后续喷漆电镀 | 需二次表面处理的装饰件 |
| FG | FDA 食品接触合规 | 水杯、榨汁配件、食品容器 |
| L | 医疗级 | 医疗器械、医疗透明部件 |
| UV | 抗紫外耐候 | 户外长期暴露件 |
| -V0 | UL94 V-0 透明阻燃 | 需过电气安规的透明外壳 |
| XG | 特殊改性系列,高光泽耐刮 | 电视边框、影音设备外壳 |
三、关键性能指标与测试方法
| 性能指标 | 本牌号数值 | 测试标准 | 对应用途的影响 |
|---|
| 熔体流动速率 MFR | 12 g/10min | ASTM D1238 / GB/T 1158 | 决定注射压力与可成型壁厚 |
| 密度 | 1.11 g/cm³ | ASTM D792 / GB/T 5330 | 影响重量与成型收缩率 |
| 拉伸屈服强度 | 46 MPa | ASTM D638 / GB/T 1040 | 决定结构承载能力 |
| 弯曲模量 | 2200 MPa | ASTM D790 / GB/T 9341 | 决定刚性与表面光泽度 |
| 悬臂梁缺口冲击强度 | 130 J/m(23°C, 3.20mm) | ASTM D256 / GB/T 1043 | 决定抗跌落与抗冲击能力 |
| 洛氏硬度 | R 100 - R 113(依牌号) | ASTM D785 | 决定表面耐刮擦与耐压性 |
| 热变形温度 HDT | 80 °C(1.8MPa) | ASTM D648 / GB/T 26125 | 限制使用温度上限 |
| 透光率 | 88-92% | ASTM D1003 / GB/T 2410 | 决定光学外观等级 |
| 雾度 | 1.0-2.5% | ASTM D1003 / GB/T 2410 | 决定透明件的通透观感 |
| UL94 阻燃等级 | HB(阻燃牌号可达 V-0) | UL94 标准 | 决定能否通过电气安规 |
| 最小水分含量 | 0.01% | UL Prospector 规格要求 | 决定干燥工艺标准 |
选型提示:阻燃级 MABS(TR-300 系列)的阻燃剂会降低熔体流动性,成型时需相应提高料温或注射压力;食品接触级(FG 后缀)需索取原厂 FDA 符合性声明;喷涂级(SP 后缀)表面附着力与常规牌号不同,喷前需做表面处理。
四、应用领域与配方建议
MABS 的核心价值在于同时满足"透明"与"抗冲"两个通常对立的要求,因此在以下场景中具有不可替代性:需要高外观等级又要求跌落耐受的消费电子与家电外壳;需要耐化学介质又要可视的医疗器械与容器;需要透明但需通过电气安规的电子电气透明外壳。
| 应用方向 | 推荐用量 | 工艺要点 |
|---|
| 注塑制品(直接使用) | 100% | 按推荐干燥与料温工艺加工,稳定模温 |
| 透明外壳注塑 | 100% | 控制内应力,避免银纹与熔接痕明显 |
| 配色改性 | 100% + 色母 | 建议用 NP 后缀本色牌号,底色干净更易调色 |
| 阻燃透明件 | 100%(阻燃牌号) | 阻燃牌号流动性偏低,需调整注射条件 |
| 共混改性(如与 PC 共混) | 5-30% | MABS 与 PC 相容性良好,可直接共混调节性能 |
| 回料混用 | 建议 ≤20% | 控制回料热历史,透明件建议从严 |
五、加工工艺与常见问题
干燥处理
| 工序 | 推荐条件 | 说明 |
|---|
| 干燥温度 | 80-90°C | 不可超过 90°C,否则 MMA 组分可能降解 |
| 干燥时间 | 2-4 小时 | MABS 吸湿性低于 PA/PC,但仍需充分干燥 |
| 最低水分含量 | 0.01% | 原厂规格要求,低于此值易产生银纹与气泡 |
| 输送方式 | 密闭输送 | 防止干燥后回吸,料斗应有密封 |
注塑成型参数
| 工艺环节 | 推荐范围 | 设定理由 |
|---|
| 料筒后段温度 | 190-210°C | 缓慢塑化,避免过热 |
| 料筒中段温度 | 200-220°C | 主塑化区 |
| 料筒前段温度 | 210-230°C | 保证充分熔融与流动 |
| 射嘴温度 | 210-240°C | 略高于前段,减少冷料 |
| 熔体加工温度 | 210-240°C | 官方推荐区间 |
| 模具温度 | 40-60°C | MABS 收缩率低,模温适中即可 |
| 背压 | 29.4-58.8 MPa | 官方推荐,促进塑化均匀 |
| 螺杆转速 | < 80 rpm | 官方建议上限,防止剪切过热 |
| 注射速度 | 中高速 | 缩短熔体停留时间,减少银纹 |
停机与换色要点:MABS 不是阻燃级,长时间滞留不会分解,但热历史累积仍会导致分子量下降与色差。建议料筒温度不超过 240°C,生产中断超过 20 分钟时将料温降至 200°C 以下并排空料筒。
常见问题及对策
| 问题现象 | 可能原因 | 解决措施 |
|---|
| 制品银纹/雾化 | 干燥不充分 / 熔体中含水 | 延长干燥时间 → 检查料斗密封 → 提高料温 |
| 表面出现晶点/白点 | 树脂未充分熔化或混有杂质 | 提高前段温度 → 清理料斗与螺杆 |
| 制品发黄 | 停留时间过长 / 温度过高 | 降低料温 → 缩短停留 → 排查干燥 |
| 流动性不足导致缺料 | 料温偏低 / 背压不足 | 提高料温 5-10°C → 提高背压与注射速度 |
| 熔接痕明显 | 注射速度低 / 模温过高 | 提高注射速度 → 降低模温 |
| 流痕/拖痕 | 注射速度过低 / 料温低 | 提高速度与料温 → 缩短流道 |
| 翘曲变形 | 冷却不均 / 壁厚差异 | 延长冷却 → 均衡模温 → 优化壁厚 |
| 缩痕/凹陷 | 保压不足 / 壁厚过厚 | 提高保压 → 优化壁厚 → 检查浇口位置 |
| 表面不耐刮 | 牌号选择不当(应选 XG 或 TR-551) | 更换高硬度牌号 → 调整浇口位置避开刮擦区 |
| 批次色差 | 回料比例波动 / 分散不稳定 | 固定回料比例 → 稳定背压与剪切 |
六、牌号识别与质量判断
判断 AT553 品质需从多个维度交叉验证。首先看包装,LG 化学原厂产品采用规范的多层复合袋,印有清晰的 LG Chem 品牌标识、MABS 品名、GRADE(型号)、COLOR(颜色标识,如 INP / NP / FG)与 LOT NO(批号),袋体标注 MADE IN KOREA;分装或来源不明的包装往往简陋且缺少追溯信息。其次看颗粒,MABS 颗粒应色泽均匀、无黑点杂质、无异常气味,透明牌号呈无色或轻微淡黄透明状态。再就是实测关键指标,熔体流动速率是最直接的质量标尺,实测值与随货 TDS 标称值偏差通常应在 ±10% 以内。
- 原厂包装完整,标注 LG Chem 标识、GRADE、COLOR 与 LOT NO 批号
- 袋体标注 MADE IN KOREA,正规进口渠道可追溯
- 颗粒色泽均匀,无黑点、杂质与异常气味
- 透明牌号呈无色或轻微淡黄透明,无浑浊与气泡
- 实测熔融指数与 TDS 标称值偏差在 ±10% 以内
- 密度实测值应落在原厂规定区间
- 建议索取原厂 COA 检验报告作为采购凭证
- 食品接触/医疗用途需确认相应合规声明
七、包装储运与合规说明
本品为热塑性颗粒,原厂 25kg 袋装,储存于阴凉干燥通风处,避免受潮、阳光直射与热源,建议温度不超过 40°C,远离火源与腐蚀性物质。堆放时应垫板离地,防止底层受压结块。包装未开封时保质期以原厂标签为准,建议在 12-24 个月内用完;开封后需及时密封取用,并按批次做好标识以保证可追溯。MABS 属透明级材料,建议原包装避光保存,长期光照会导致轻微黄变。
如需 AT553 的完整物性表(TDS)、SDS、COA 或样品,可随时联系我们。提供您的基体树脂、成型方式(注塑/挤出)与目标性能(透明度、抗冲、阻燃等级),我们会协助评估牌号匹配性并给出成型参数建议,也可安排样品试用与批量供应。上海开晓实业有限公司 — kaixiaosh.com
本文数据整理自原厂公开技术资料与实际加工经验,仅供选型参考,实际参数以随货 TDS 与实物检测为准。
相关文章:塑料百科

 EN